

Acero 1045 contra 4140: la respuesta directa
Un ingeniero nos envía un dibujo para un eje de válvula forjado con 1045 especificado en la impresión. Una semana después, el mismo ingeniero pregunta por qué un piñón de engranaje de minería incluye 4140 en lugar del más barato 1045. Ese es exactamente el momento en que el 1045 vs 4140 La decisión debe tomarse basándose en datos, no en hábitos.
Aquí está la respuesta corta: elija 4140 cuando la pieza deba ofrecer alta resistencia, templabilidad de sección profunda y resistencia al impacto; elija 1045 cuando esté optimizando el costo del material, simplificando el tratamiento térmico y manteniendo la soldabilidad en la parte superior de su lista.
1045 es un acero al carbono simple con aproximadamente un 0,45% de carbono. 4140 es un acero de aleación de cromo-molibdeno con aproximadamente 0,40% de carbono más aproximadamente 1% de cromo y 0,20% de molibdeno. Esa diferencia química impulsa la mayoría de las diferencias prácticas entre los dos grados: resistencia alcanzable después del tratamiento térmico, profundidad de endurecimiento, riesgo de distorsión y precio final por pieza.
Para tomar una decisión rápida, piense en términos de gravedad del servicio. Los cuerpos de válvulas, ejes de bombas, engranajes de alta carga y componentes de minería generalmente justifican 4140. Las ruedas de grúa, tirantes, soportes estructurales y piezas de máquinas en general suelen funcionar bien con 1045.
Composición química: lo que realmente los separa
La química nominal de 1045 es carbono más manganeso, sin adiciones deliberadas de aleación. La química del 4140 agrega cromo y molibdeno, que son responsables de su respuesta de endurecimiento más profunda y de una mayor resistencia al ablandamiento cuando la pieza está muy cargada o expuesta a temperaturas de funcionamiento elevadas.
| Elemento | 1045 (%) | 4140 (%) |
|---|---|---|
| Carbono | 0,43–0,50 | 0,38–0,43 |
| manganeso | 0,60–0,90 | 0,75–1,00 |
| Silicio | 0,15–0,35 | 0,15–0,35 |
| Fósforo (máx.) | 0.040 | 0.035 |
| Azufre (máx.) | 0.050 | 0.040 |
| cromo | Ninguno | 0,80–1,10 |
| molibdeno | Ninguno | 0,15–0,25 |
Tenga en cuenta que 4140 mantiene el carbono por debajo de 1045. Un carbono más bajo reduce el riesgo de agrietamiento por enfriamiento, mientras que el cromo y el molibdeno compensan haciendo que el acero sea endurecible a velocidades de enfriamiento más lentas. El carbono simple 1045 no tiene elementos de aleación en los que confiar, por lo que normalmente se requiere enfriamiento con agua para alcanzar una alta dureza superficial.
Propiedades mecánicas: resistencia, dureza y tenacidad
En estado laminado en caliente o normalizado, los dos aceros están más cerca de lo que muchos compradores esperan. La diferencia se vuelve significativa después del endurecimiento y revenido, razón por la cual la mayoría de las comparaciones de ingeniería se centran en la condición de templado y revenido.
| Propiedad | 1045 | 4140 |
|---|---|---|
| Rendimiento, laminado en caliente o recocido (MPa) | 310–375 | 415–480 |
| Tracción, laminado en caliente o recocido (MPa) | 565–630 | 655–700 |
| Rendimiento, normalizado (MPa) | 370–410 | 460–520 |
| Tracción, normalizada (MPa) | 620–680 | 700–780 |
| Rendimiento, templado y revenido (MPa) | 450–650 | 690–1030 |
| Tracción, templado y revenido (MPa) | 700–850 | 850-1150 |
| Dureza típica en el estado de entrega | 163-190 HB | 197–237 HB |
| Dureza alcanzable en piezas endurecidas | 52–56 HRC, solo secciones delgadas | 28–36 HRC en secciones más pesadas |
La conclusión clave es que El 4140, después del enfriamiento y revenido con aceite, puede alcanzar niveles de tracción que el 1045 no puede alcanzar sin un alto riesgo de distorsión y agrietamiento. Para piezas cargadas por fatiga, como cigüeñales, ejes de piñón y vástagos de válvula, el 4140 proporciona un mayor margen de seguridad con el mismo tamaño de sección.
La dureza también difiere. A igualdad de dureza, el 4140 generalmente retiene una mayor energía de impacto Charpy porque la microestructura endurecida con aleación es más fina y uniforme después del enfriamiento. Ese margen se vuelve decisivo en los componentes de minería y campos petroleros donde las cargas de choque son rutinarias.
Tratamiento térmico: por qué es importante el medio de enfriamiento rápido
La diferencia más práctica para un taller de forja es el medio de enfriamiento. Cambia la forma en que se procesa la pieza, cuánta distorsión puede tolerar y qué tan grande es la sección que puede endurecer con éxito.
El 1045 normalmente se endurece entre 820 y 860 °C con un enfriamiento con agua. El agua proporciona un enfriamiento rápido, por lo que las secciones delgadas pueden alcanzar aproximadamente 52 a 56 HRC, pero el estrés térmico es alto. La distorsión y las grietas por enfriamiento se convierten en riesgos importantes en piezas con hombros afilados, agujeros o secciones transversales desiguales. Un lote de piezas forjadas 1045 templadas con agua a menudo necesitará enderezarse y un pequeño porcentaje puede desecharse.
El 4140 normalmente se endurece entre 840 y 880 °C con un enfriamiento con aceite. El aceite se enfría más lentamente, por lo que la pieza se distorsiona menos y permanece mucho más segura cerca de las muescas y cambios de sección, mientras que el contenido de aleación aún produce una estructura completamente endurecida. Para componentes forjados terminados con tolerancias estrictas, esa diferencia por sí sola es suficiente para justificar el grado más caro.
Debido a que el 4140 tiene una templabilidad más profunda, se puede endurecer en secciones mucho más grandes. Una forja 4140 de 60 a 80 mm de diámetro, templada y revenida, mantendrá la dureza útil del núcleo; la misma sección en 1045 solo se endurecerá cerca de la superficie. Para componentes forjados con un espesor de sección superior a aproximadamente 50 mm, el 4140 suele ser la única opción realista si el diseño requiere un endurecimiento completo.
La respuesta moderada cuenta la misma historia. 4140 resiste el ablandamiento a temperaturas de templado más altas, por lo que se puede templar a 540-650 °C para obtener una combinación equilibrada de resistencia y ductilidad. 1045 pierde dureza más rápido a esas temperaturas, lo que te obliga a elegir entre resistencia y dureza en lugar de obtener ambas.
No todos los talleres cuentan con las líneas de tratamiento térmico necesarias para combinar cada grado con el medio de enfriamiento y el ciclo de revenido adecuados. Antes de fijar la calidad del material, confirme que el proveedor Capacidad de forjado y tratamiento térmico. cubre la ruta que necesita, incluido el alivio de tensión para formas forjadas complejas.
Maquinabilidad y soldabilidad: diferencias prácticas de fabricación
Una suposición común es que las máquinas 1045 son mejores simplemente porque es un acero más simple. Las tablas de referencia de mecanizado estándar cuentan una historia más matizada. Ambos grados están clasificados según AISI 1212 al 100%. 1045 tiene una calificación de aproximadamente el 57%, mientras que 4140 tiene una calificación de aproximadamente el 66% , según datos de referencia maquinistas ampliamente citados.
En forma recocida blanda, 1045 puede resultar más fácil para las herramientas de corte durante cortes ligeros porque es más suave. Pero en forma normalizada, su estructura es menos uniforme y el material puede resultar gomoso. Las piezas en bruto 4140 que han sido recocidas o normalizadas generalmente producen un control de viruta más repetible y un mejor acabado superficial en el torneado CNC de piezas en bruto forjadas.
Regla práctica para el mecanizado: si está cortando grandes lotes de piezas forjadas, compare la vida útil de la herramienta en piezas en bruto de prueba en lugar de confiar únicamente en el nombre del grado. La condición del tratamiento térmico de la pieza forjada a menudo importa más que el grado.
La soldabilidad favorece al 1045 en la mayoría de las evaluaciones prácticas, aunque contiene más carbono. La razón es que el 4140 se endurece de manera más agresiva en la zona afectada por el calor de la soldadura: el cromo y el molibdeno aumentan la templabilidad, por lo que la HAZ de un componente 4140 soldado se transforma en martensita dura y sensible a las grietas, a menos que se precaliente completamente y se aplique un tratamiento térmico posterior a la soldadura. En la literatura práctica sobre soldadura, el 1045 generalmente figura como el que tiene mayor soldabilidad. y tolera procedimientos de soldadura más simples.
Si debe soldar 4140, precaliéntelo a un rango de 200 a 300 °C, controle la temperatura entre pasadas y atempere inmediatamente después de soldar. Para un marco, soporte o reparación en campo fabricado mediante soldadura, el 1045 es la opción más segura.
Comparación de aplicaciones: componentes forjados en servicio real
Donde tienen sentido las forjas 1045
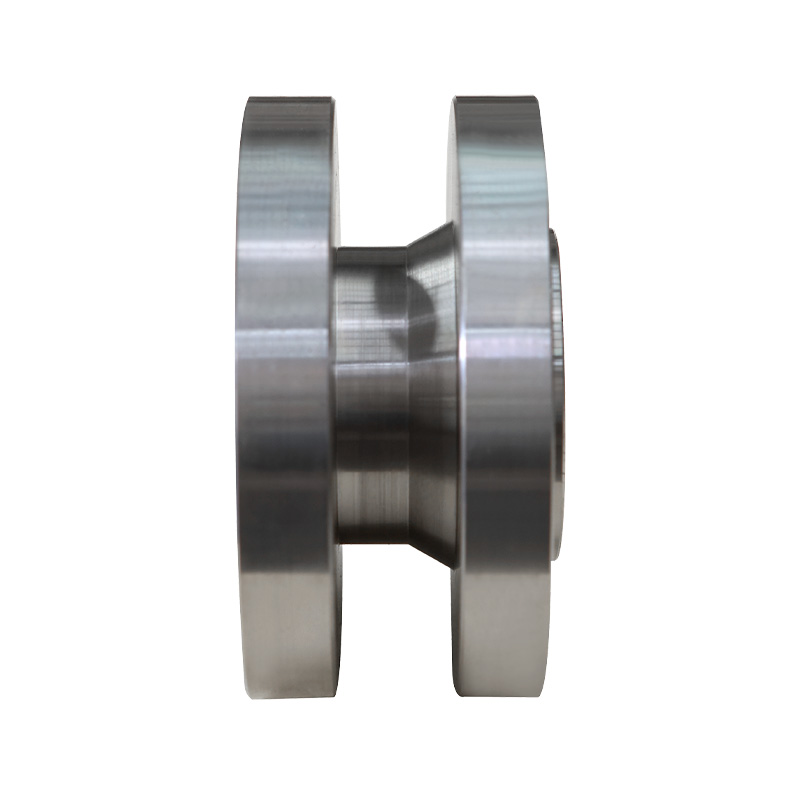
- Ruedas y poleas de grúa, donde son aceptables una dureza superficial moderada y un desgaste predecible.
- Ejes, pasadores, ejes, tirantes y eslabones de acoplamiento que soportan cargas de flexión constantes sin fuertes impactos.
- Soportes, palancas y piezas de máquinas en general forjadas que luego se soldarán en conjuntos más grandes.
- Componentes sensibles al coste en los que el espesor de la sección se mantiene por debajo de aproximadamente 50 mm y el diseño no exige un endurecimiento completo.
Dónde las forjas 4140 son la decisión correcta
- Forjas de válvulas
 Piezas forjadas de válvulas personalizadas Fabricante, proveedor, fábrica Jiangyin Xinyu Forging Co., Ltd es un fabricante de piezas forjadas de piezas de válvulas OEM/ODM de China y una empresa de piezas forjadas de válvulas. Somos profesionales al por mayor... Ver producto → (cuerpos, bonetes, tuercas prensaestopas y vástagos) donde los índices de presión y los ciclos de temperatura exigen alta resistencia y resistencia a la fatiga.
- Forjas de maquinaria minera Forjas de maquinaria de minería personalizadas Fabricante, proveedor, fábrica Jiangyin Xinyu Forging Co., Ltd es un fabricante de piezas forjadas de maquinaria de minería OEM/ODM de China y una empresa de piezas forjadas de maquinaria de minería. Nos especializamos... Ver producto → (engranajes, piñones, ejes de martillo y piezas estructurales cargadas por impactos) donde la tenacidad importa tanto como la resistencia.
- Forjas petroquímicas de petróleo y gas Petróleo y gas Forjados petroquímicos Fabricante, proveedor, fábrica Como proveedor de piezas forjadas petroquímicas de petróleo y gas OEM/ODM de China y empresa de piezas forjadas petroquímicas de petróleo y gas, Jiangyin Xinyu para... Ver producto → — ejes de bombas, piezas de prevención de explosiones y componentes con bridas, donde la integridad sin fugas bajo presión es el factor determinante del diseño.
- Sujetadores de alta resistencia, barras de torsión, retenedores de resorte y ejes de caja de cambios donde 1045 no puede cumplir con el límite elástico requerido.
Debido a que el forjado refina la estructura fundida del acero, tanto el forjado 1045 como el 4140 muestran mejores valores mecánicos que el mismo grado en forma de barra laminada. Sin embargo, la brecha de desempeño entre los dos grados se mantiene en la misma dirección.
En nuestro instalación de producción en Jiangyin , forjamos ambos grados en formatos de matriz abierta, matriz cerrada y anillo sin costura, y rutinariamente avisamos a los clientes cuando la calidad en su dibujo no coincide con el caso de carga real. Para aplicaciones mineras en particular, el Prácticas de control de calidad aplicadas a las piezas forjadas de maquinaria minera. Comience con la verificación de calidad y trazabilidad antes del primer calentamiento.
Consideraciones de costos y cómo decidir
Costo de materiales: El 4140 normalmente cuesta entre un 15% y un 25% más por tonelada que el 1045. , dependiendo de la fábrica, la región y las condiciones del mercado. Esa prima proviene del contenido de cromo y molibdeno.
Costo del ciclo de vida: el material suele representar solo entre el 20% y el 40% del costo de entrega de una pieza forjada mecanizada. Si 4140 le permite reducir el tamaño de la sección para obtener la misma resistencia, el costo total de la pieza puede terminar siendo menor que un diseño 1045 más pesado. Evalúe la relación resistencia-peso, no sólo el precio del material.
Costo del tratamiento térmico: el enfriamiento con agua 1045 es más barato por pieza, pero las tasas de rechazo por distorsión y agrietamiento elevan los costos reales. El 4140 templado en aceite cuesta más por pieza pero ofrece una mejor consistencia en toda la producción.
| Controlador de selección | Elige 1045 | Elige 4140 |
|---|---|---|
| Resistencia a la tracción requerida | Under about 700 MPa after Q&T | 850 MPa y más |
| Espesor de la sección | Delgada y uniforme | Grueso o variable |
| Frecuencia de soldadura | Soldadura regular | Limitado, con precalentamiento y PWHT |
| Tolerancia a la distorsión | generoso | apretado |
| Cargas de impacto y fatiga. | moderado | Alto |
| Prioridad presupuestaria | Menor costo de material | Altoer performance |
Preguntas frecuentes sobre el acero 1045 frente al 4140
¿4140 es siempre más fuerte que 1045?
No en el estado laminado o normalizado; antes del endurecimiento, la diferencia es moderada. Después de templar y revenir con parámetros equivalentes, el 4140 puede ofrecer resistencias a la tracción aproximadamente entre 300 y 400 MPa más que el 1045 con el mismo tamaño de sección.
¿Se puede endurecer 1045 a una profundidad tan profunda como 4140?
El No. 1045 tiene una templabilidad mucho menor. Las secciones delgadas pueden alcanzar una alta dureza superficial mediante enfriamiento con agua, pero una forja de 50 mm o más gruesa desarrollará solo una carcasa endurecida superficial, mientras que 4140 puede mantener una dureza útil del núcleo en secciones mucho más grandes usando aceite.
¿Qué acero es más fácil de soldar?
1045 generalmente se considera más fácil de soldar en evaluaciones prácticas porque su zona afectada por el calor de la soldadura es menos endurecible y, por lo tanto, menos propensa a agrietarse. Ambos grados requieren precalentamiento y el 4140 siempre debe recibir tratamiento térmico posterior a la soldadura en ensamblajes críticos.
¿Qué acero es mejor para ejes forjados?
Para ejes de servicio moderado que transportan cargas constantes, el 1045 es una opción rentable. Para ejes cargados por fatiga, diámetros más grandes o servicio severo en equipos de minería y campos petroleros, el 4140 forjado es la mejor opción.
¿Vale la pena pagar el precio más alto de 4140?
Depende de la carga y del tamaño de la sección. Si la aplicación exige alta resistencia, resistencia al impacto o endurecimiento total en secciones gruesas, el 4140 se amortiza con menos fallas en el campo y tamaños de piezas más pequeños. Si las cargas operativas son modestas, 1045 mantiene el costo bajo sin sacrificar la confiabilidad.
El resultado práctico
Especificar 1045 para componentes forjados de servicio moderado y sensibles a los costos, especialmente cuando la soldadura será parte del proceso de fabricación. Especificar 4140 para componentes de alta resistencia, cargados por fatiga, de sección gruesa o de servicio severo en válvulas, maquinaria de minería y equipos de petróleo y gas.
Independientemente de lo que diga el dibujo, confirme la calidad con el tamaño real de la sección, la ruta del tratamiento térmico y la condición de carga antes de comprometerse con las herramientas. Un acero bien elegido ahorra dinero; uno mal elegido cuesta mucho más en desechos, retrabajos y fallas en el campo. Hablar sobre el estado de la pieza forjada con un proveedor experimentado es la forma más confiable de evitar una llamada equivocada.